
Der Wankelmotor im Detail: Kinematik, Dichtleisten-Verschleiß und thermische Schwachstellen
Das Kreiskolbenprinzip auf dem Prüfstand der Werkstattpraxis
Der Wankelmotor fasziniert, weil er aus vergleichsweise wenigen bewegten Bauteilen eine hohe spezifische Leistung und einen außergewöhnlich ruhigen Lauf ermöglicht. An die Stelle von Kolben, Pleueln und Ventiltrieb treten Läufer, Exzenterwelle und Trochoidengehäuse. Die Arbeitsbewegung erfolgt kontinuierlich, ohne die großen oszillierenden Massen eines klassischen Hubkolbenmotors. Die historische und kinematische Entwicklung des Wankelmotors zeigt jedoch ebenso deutlich, dass die elegante Mechanik die thermischen und tribologischen Anforderungen nicht beseitigt, sondern an andere Bauteile verlagert.
In der Werkstattpraxis scheitert ein Kreiskolbenmotor daher selten an seiner Grundkinematik. Kritisch sind vielmehr die dauerhaft ungleichmäßige Temperaturverteilung, die Dichtleistenführung und die exakte Abstimmung sämtlicher Spalte. Eine belastbare Diagnose beginnt nicht mit dem Teiletausch, sondern mit reproduzierbaren Messbedingungen, einer drehzahlkompensierten Dreikammer-Kompressionsprüfung und der Kontrolle von Rotoren, Nuten, Dichtflächen, Zündung und Öldosierung. Gerade bei Warmstartproblemen ist ein systematischer Ablauf entscheidend, weil mehrere Fehlerbilder ähnliche Symptome erzeugen können.
Kinematik und Geometrie der Trochoide im direkten Systemvergleich
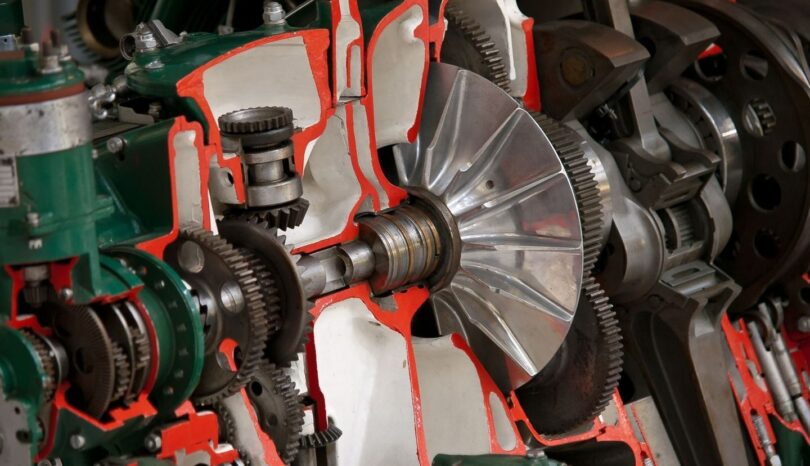
Der Läufer bewegt sich nicht wie ein Kolben linear auf und ab. Seine Geometrie folgt einer epitrochoidischen Bahn, während er gleichzeitig um die Exzenterwelle kreist und sich relativ zu ihr dreht. Bei einem üblichen Wankelkonzept steht die Drehzahlbeziehung von Exzenterwelle und Läufer grundsätzlich im Verhältnis drei zu eins. Die Exzenterwelle vollführt somit drei Umdrehungen, während der Läufer eine vollständige Umdrehung ausführt. Die drei Spitzen des annähernd dreieckigen Läufers unterteilen den Arbeitsraum in drei wandernde Kammern.
Jede dieser Kammern durchläuft nacheinander Ansaugen, Verdichten, Verbrennen und Expandieren. Anders als beim Hubkolbenmotor gibt es keine Umkehrpunkte eines Kolbens und keinen separaten Ventiltrieb, der den Gaswechsel steuert. Einlass- und Auslassöffnungen werden durch die Läuferbewegung freigegeben und verschlossen. Das reduziert die Zahl der mechanischen Komponenten und eliminiert wesentliche Massenkräfte erster Ordnung. Gleichzeitig entstehen lange, sichelförmige Brennräume sowie hohe Anforderungen an die Abdichtung an Läuferspitzen, Seiten und Ecken.
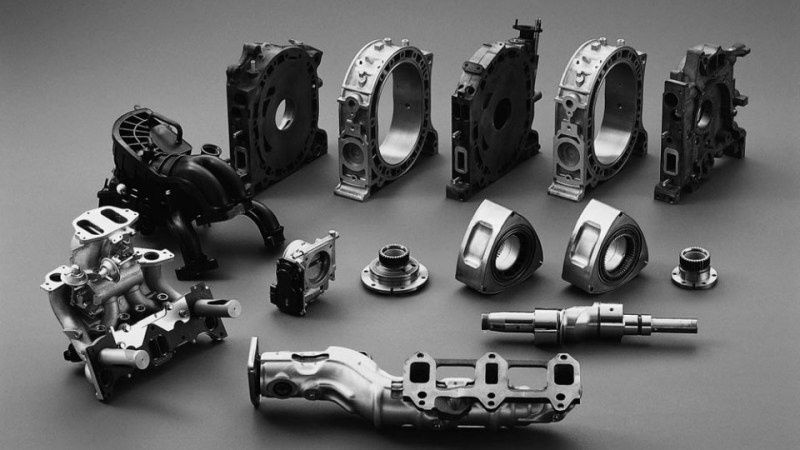
Für die Instandsetzung ist diese Geometrie der entscheidende Punkt. Schon kleine Abweichungen an Trochoidenflächen, Seitenscheiben, Rotoren oder Dichtleistennuten verändern die effektive Arbeitskammer. Eine fachgerechte Motorenüberholung mit speziellem Know-how und geeigneten Werkzeugen muss deshalb nicht nur Lager und Dichtungen ersetzen, sondern die komplette geometrische Beziehung aller Dichtflächen prüfen.
| Merkmal | Hubkolbenmotor | Wankelmotor |
|---|---|---|
| Bewegungsprinzip | Lineare Kolbenbewegung mit Pleuel und Kurbelwelle | Orbitierende Läuferbewegung auf der Trochoide |
| Oszillierende Massen | Kolben, Pleuelanteile und teilweise Ventiltrieb | Deutlich geringer, abhängig von Läufer- und Wellenkonstruktion |
| Arbeitsräume | Separate Zylinder mit Hubvolumen | Drei wandernde Kammern je Läufer |
| Kritische Abdichtung | Kolbenringe und Ventile | Apex Seals, Seiten- und Eckdichtungen |
Thermodynamische Schwachstellen der langgezogenen Sichelbrennräume
Der konstruktive Vorteil des kompakten Läufers wird durch die ungünstige Form des Brennraums erkauft. Das Verhältnis von Oberfläche zu Volumen ist im Vergleich zu einem günstiger geformten Hubkolbenbrennraum hoch. Eine größere benetzte Oberfläche bedeutet, dass mehr Wärme über Gehäuse, Seitenscheiben und Läufer abgeführt wird, anstatt in nutzbare Expansionsarbeit überzugehen. Die thermische Belastung konzentriert sich zudem nicht gleichmäßig über das Gehäuse.
Die Flamme muss sich durch einen langen, schmalen Raum ausbreiten. In den spitzen Ausläufern steht nur wenig brennbares Gemisch zur Verfügung, während die Wandnähe die Wärmeabfuhr verstärkt. Dadurch können langsame Verbrennung, Restgasbereiche und lokale Nachverbrennung entstehen. Zündung, Gemischbildung, Verdichtungsverhältnis, Brennraumform und Drehzahl müssen deshalb eng zusammenpassen. Eine Leistungssteigerung durch höheren Ladedruck verschärft diese Zusammenhänge, weil Druck- und Temperaturspitzen steigen.
- Hohe Wandwärmeverluste durch das ungünstige Oberfläche-Volumen-Verhältnis
- Schleppende Flammausbreitung in den spitzen Bereichen des Brennraums
- Starke Temperaturdifferenzen zwischen Ansaug-, Verbrennungs- und Auslasszone
- Erhöhte Gefahr von Verzug an Dichtflächen und Trochoidenwandungen
- Zusätzliche thermische Belastung durch mageres Gemisch, hohe Abgastemperatur oder falschen Zündzeitpunkt
Die thermische Asymmetrie ist dauerhaft vorhanden. Die Ansaugseite wird durch Frischgas gekühlt, während die Expansions- und Auslassbereiche kontinuierlich hohe Temperaturen aufnehmen. Kühlsystem, Ölversorgung und Gehäusewerkstoff müssen diese Gradienten verkraften. Verzieht sich ein Housing nur lokal, verändert sich nicht nur das Laufspiel, sondern auch die Kontaktlinie der Apex Seals. Deshalb darf eine Überhitzung nicht allein über einen später gemessenen Kühlmittelwert beurteilt werden. Entscheidend sind Spuren an Beschichtung, Dichtflächen, Nuten und Leisten.
Tribologie und Schadensbilder der Dichtleisten im Dauerbetrieb
Die Apex Seal ist keine einfache statische Dichtung. Während der Läufer die Trochoide abtastet, verändern sich Kontaktwinkel, Anpresskraft und Bewegungsrichtung der Dichtleiste. In den Bereichen kleiner Krümmungsradien kann die Leiste stärker kippen, während sie in anderen Zonen durch Gasdruck gegen die Gehäusewand gedrückt wird. Die Nut muss diese Bewegung zulassen, ohne die Leiste zu verklemmen. Gleichmäßiges Spiel zwischen Leiste und Rotornut ist daher eine Funktionsvoraussetzung, nicht lediglich ein Montagekriterium.
Bei Mangelschmierung oder instabiler Gasdruckbeaufschlagung kann die Leiste hochfrequent schwingen. Dieses als Chatter oder Dichtleistengewitter bezeichnete Verhalten hinterlässt wiederkehrende Marken und kann die Dichtwirkung erheblich verschlechtern. Besonders kritisch ist eine Nut, deren Spiel über die Länge stark variiert. Ein zu enges Maß klemmt die Leiste, während ein zu großes Maß seitliche Bewegung und Blow-by zulässt. Eine dokumentierte Schadensanalyse von Rotoren mit fehlerhaften Dichtleistennuten zeigt, dass nicht zwingend die verwendete Leistenmarke die Ursache sein muss. Unterschiedliche Nutmaße können in der Mitte klemmen und an den Enden übermäßige Bewegung erlauben.
Verkokungen, Ölasche und verschmutzte Nuten verschärfen das Problem. Ablagerungen reduzieren das freie Führungsspiel und verhindern, dass die Leiste dem Gehäuse sauber folgt. Typische Schadensbilder sind ausgebrochene Werkstoffbereiche, gebrochene Leistenecken, ungleichmäßige Tragbilder und Riefen in der Beschichtung. Die fachliche Literatur zu Konstruktionsvarianten und Werkstoffkombinationen des Wankelmotors verdeutlicht, dass Dichtsystem, Rotorwerkstoff, Gehäusebeschichtung und Schmierstrategie als zusammenhängendes System betrachtet werden müssen.
- Gerade, gleichmäßige Tragspur auf der Verbrennungsseite als Hinweis auf eine passende Führung
- Unterbrochene oder schräge Marken als möglicher Hinweis auf Kippen und instabiles Anliegen
- Polierte Engstellen in der Nut als Indiz für Klemmen oder unzureichendes Spiel
- Riefen auf der Chromschicht als Hinweis auf Fremdkörper, Bruchstücke oder Trockenlauf
Praxisorientierte Messtechnik und Kompressionsprüfung am Kreiskolbenmotor
Ein herkömmlicher Kompressionstester für Hubkolbenmotoren ist am Wankelmotor nur eingeschränkt verwendbar. Er erfasst häufig nicht getrennt die drei Kammern und bildet die drehzahlabhängigen Druckspitzen nicht sauber ab. Ein einzelner Mittelwert kann deshalb einen relevanten Dichtungsdefekt verdecken. Für eine verwertbare Aussage werden ein geeignetes Drehkolben-Prüfgerät, ein stabiler Anlasser, eine belastbare Batterie und eine definierte Motordrehzahl benötigt.
Vor dem Start der Messung muss der Motor betriebswarm sein, sofern der Hersteller oder das Prüfverfahren nichts anderes vorgibt. Die führenden Zündkerzen werden ausgebaut, die Zündung und Kraftstoffzufuhr werden sicher deaktiviert, und die Batterie wird so belastet, dass die Drehzahl während der Messung möglichst konstant bleibt. Eine Drehzahlkompensation ist wichtig, weil bereits deutliche Unterschiede in der Anlasserdrehzahl die Druckwerte beeinflussen können. Messwerte dürfen nur zusammen mit Temperatur, Batteriespannung, Anlasserdrehzahl und verwendeter Messtechnik beurteilt werden.
- Motor auf definierte Betriebstemperatur bringen und Fahrzeug gegen Wegrollen sichern.
- Kraftstoff- und Zündfreigabe nach Herstellervorgabe unterbrechen.
- Führende Zündkerzen ausbauen und Prüfadapter dicht montieren.
- Motor mit stabiler Anlasserdrehzahl durchdrehen lassen, bis alle drei Druckspitzen je Arbeitsraum erfasst sind.
- Die drei Kammerwerte, Druckverläufe und Drehzahldaten speichern, nicht nur den höchsten Einzelwert notieren.
- Messung nach identischen Bedingungen wiederholen und mit Referenzwerten des Motorkonzepts vergleichen.
Die Kurvenform liefert zusätzliche Informationen. Ein gleichmäßig abgesenkter Druck in allen Kammern kann auf allgemeine Abnutzung, falsche Messbedingungen oder eine unzureichende Anlasserdrehzahl hindeuten. Eine einzelne auffällige Kammer spricht eher für einen lokalen Apex-Seal-, Eckdichtungs- oder Seitendichtungsfehler. Unregelmäßige Spitzen und starke Streuung zwischen den Kammern erfordern anschließend eine mechanische Prüfung von Nuten, Dichtleisten, Rotoren und Gehäuseflächen. Niedrige Kompression darf nicht automatisch als Beweis für einen bestimmten Leistentyp gewertet werden.
Differenzialdiagnose bei Warmstartproblemen und Leistungsverlust
Warmstartprobleme entstehen häufig, weil sich thermisch belastete Bauteile ausdehnen und vorhandene Schwachstellen im Dichtsystem stärker auswirken. Eine verschlissene Dichtleiste kann bei kaltem Motor noch ausreichend abdichten, während sich bei hoher Temperatur die Geometrie von Rotor, Nut und Housing verändert. Sinkt dadurch die effektive Kompression, reicht die Anlasserdrehzahl möglicherweise nicht mehr für eine sichere Zündung. Der erste Prüfschritt bleibt deshalb eine reproduzierbare Druckmessung bei kaltem und warmem Zustand, nicht der vorschnelle Austausch des Anlassers.
Parallel müssen OMP, Leitungen und Öleinspritzdüsen geprüft werden. Die Öldosierpumpe muss korrekt angesteuert werden, mechanisch frei arbeiten und an den Ausgängen eine plausible Fördermenge liefern. Verstopfte oder falsch angeschlossene Leitungen können lokale Trockenreibung verursachen. Bei geänderten Motorsteuerungen ist außerdem zu kontrollieren, ob während des Schubbetriebs die notwendige Schmierstoffzufuhr erhalten bleibt. Die Hinweise zur Vorbereitung und Schmierung von Apex Seals, einschließlich der Bedeutung eines passenden Einlauf- und Abstimmungsprozesses, sind in den technischen Angaben von I-Rotary zu Apex-Seals ausführlich beschrieben.
| Symptom | Wahrscheinliche Prüfrichtung | Nächster sinnvoller Schritt |
|---|---|---|
| Schlechter Warmstart | Kompression bei Betriebstemperatur, Anlasserdrehzahl, Dichtleisten | Dreikammerprüfung wiederholen und Druckverläufe vergleichen |
| Leistungsverlust bei hoher Drehzahl | Nutspiel, Chatter-Spuren, Zündung, Kraftstoffversorgung | Rotoren und Leisten nach Zerlegung vermessen |
| Fehlzündungen unter Last | Leading- und Trailing-Zündspulen, Kerzen, Kabel und Steuerzeiten | Zündenergie unter thermischer Belastung prüfen |
| Ölverbrauch oder lokale Riefen | OMP, Düsen, Schmierleitungen, Gehäusebeschichtung | Fördermengen messen und Oberflächen dokumentieren |
Die Entscheidung für einen Rebuild sollte auf Messdaten beruhen. Auffällige Druckverluste in Verbindung mit ungleichmäßigen Tragbildern, gebrochenen Leisten, beschädigten Nuten oder überschrittenen Spaltmaßen sprechen für eine Zerlegung. Vor der Teilebestellung müssen Rotoren, Housings und Seitenscheiben vermessen werden. Werden lediglich neue Apex Seals eingebaut, ohne die Nutgeometrie zu prüfen, bleibt die eigentliche Ursache bestehen. Gleiches gilt für Zündspulen: Leading- und Trailing-Spulen können unter thermischer Last altern und Fehlzündungen erzeugen, obwohl die mechanische Kompression noch akzeptabel ist.
Präzise Messtechnik als Schlüssel zur Langlebigkeit des Kreiskolbentriebwerks
Der Wankelmotor benötigt keine pauschale Sonderbehandlung, sondern eine besonders konsequente Kontrolle der Wechselwirkungen zwischen Geometrie, Temperatur, Schmierung und Dichtung. Seine ruhige Kinematik reduziert zwar oszillierende Massen, doch die langgezogenen Brennräume, thermischen Gradienten und bewegten Apex Seals stellen hohe Anforderungen an Werkstoffauswahl und Montagequalität.
- Kompression immer dreikammerbezogen und mit dokumentierter Anlasserdrehzahl prüfen.
- Rotor- und Nutgeometrie vor jeder Beurteilung der Dichtleisten kontrollieren.
- Spaltmaße über die gesamte Nutlänge messen, nicht nur an einem Referenzpunkt.
- OMP, Schmierleitungen, Zündsystem und Kühlung als zusammenhängende Systeme bewerten.
- Teiletausch erst nach Ursachenanalyse und dokumentierter Befundaufnahme durchführen.
Für die Standzeit der Apex Seals sind saubere Nuten, korrekte Führungs- und Seitenspiele, passende Oberflächen sowie eine zuverlässige Schmierstoffversorgung entscheidend. Dreikammerfähige Sensorik und gespeicherte Druckkurven liefern dabei eine wesentlich bessere Grundlage als ein einzelner Kompressionswert. Wer diese Prüfroutine mit konsequenter Spaltmaßkontrolle verbindet, reduziert unnötige Rebuilds, erkennt thermisch bedingte Schäden früher und erhöht die Wahrscheinlichkeit, dass der Kreiskolbenmotor seine konstruktiven Vorteile dauerhaft ausspielen kann.